Regeneración del tamiz molecular 13X: ¿Por qué disminuye la capacidad de adsorción?

La regeneración debería restaurar el lecho de tamiz molecular. Cuando la humedad o el CO₂ de salida comienzan a filtrarse antes después de cada ciclo, a menudo se culpa primero al adsorbente. Esta conclusión puede ser prematura.
Un calentamiento deficiente, un flujo de purga débil, una despresurización incompleta, una refrigeración inadecuada o una mayor carga de contaminantes pueden reducir la capacidad de trabajo aparente. La contaminación por aceite, los daños hidrotérmicos y la degradación de partículas son más difíciles de revertir.
La cuestión práctica es si el ciclo de regeneración del tamiz molecular 13X está incompleto o si el lecho ha llegado al punto en que su sustitución resulta más rentable desde el punto de vista comercial.
Tabla de contenido
Confirmar que la capacidad de adsorción realmente ha disminuido.
No juzgue el lecho solo por el tiempo del ciclo. Compare el funcionamiento actual con una línea base saludable bajo condiciones de entrada similares.
Controlar:
- agua de entrada y salida, CO₂ u otros contaminantes objetivo;
- caudal de gas, presión y temperatura de adsorción;
- Duración del ciclo y lógica de conmutación;
- Temperatura, caudal y presión del gas de regeneración;
- tiempo de calentamiento, despresurización, purga y enfriamiento;
- presión diferencial del lecho; y
- Calibración del analizador y estado de la línea de muestreo.
Una alimentación más caliente o una mayor carga de contaminantes en la entrada acorta el tiempo de penetración incluso cuando Zeolita 13X no se ha deteriorado. Una mayor velocidad del gas también reduce el tiempo que tiene la zona de transferencia de masa para moverse a través del lecho.
Para un prepurificador de separación de aire, analice el agua y el CO₂ por separado siempre que sea posible. Para el servicio de oxígeno PSA, confirme si el problema radica en la capacidad de trabajo del nitrógeno, la humedad residual o un problema con la válvula y el ciclo. Se trata de aplicaciones diferentes, incluso cuando ambas utilizan el tipo 13X.
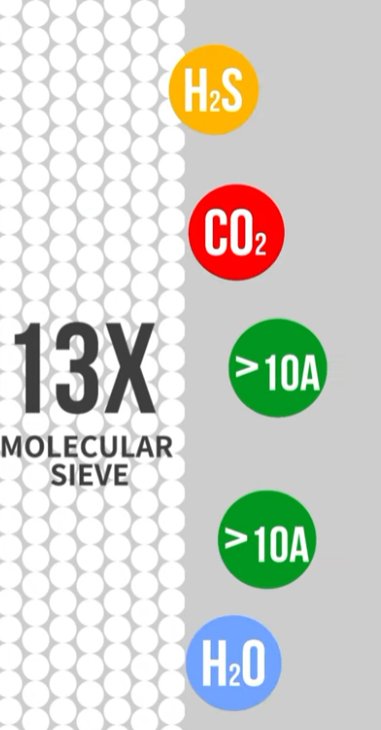
La regeneración incompleta deja el lecho parcialmente cargado.
La salida del calentador puede alcanzar la temperatura deseada mientras que el extremo frío del recipiente permanece por debajo de la condición requerida. Si el calentamiento se detiene demasiado pronto, el agua y el CO₂ permanecen en el adsorbente. La siguiente etapa de adsorción comienza entonces con parte del volumen de poros ya ocupado.
Se deben revisar cuatro parámetros en conjunto:
| Parámetro de regeneración | ¿Qué puede salir mal? | Resultado de la planta |
|---|---|---|
| Perfil de temperatura | La salida de la cama nunca alcanza la condición requerida | El adsorbato residual permanece en la zona de menor temperatura. |
| Tiempo de calentamiento | El frente térmico no atraviesa la carga completa. | La capacidad disminuye progresivamente a lo largo de varios ciclos. |
| Flujo de purga o vacío | El material desorbido no se elimina del recipiente. | Alta carga residual en la siguiente etapa de adsorción. |
| Enfriamiento | La cama vuelve a ponerse en servicio demasiado caliente o todavía contiene gas de regeneración húmedo. | Menor capacidad inicial y avance más temprano |
No utilice una temperatura de regeneración universal para cada tamiz molecular 13X Sistema. Las unidades TSA, PSA y de regeneración al vacío funcionan de manera diferente. La composición del gas, la presión, el diseño del recipiente y el grado del adsorbente también influyen en el procedimiento correcto.
El exceso de calor y agua puede provocar un envejecimiento permanente.
Más calor no siempre es mejor. La exposición repetida a altas temperaturas en presencia de agua puede dañar el aglutinante y la estructura de la zeolita. El calentamiento y enfriamiento rápidos también pueden aumentar la tensión mecánica.
Un estudio publicado sobre la adsorción por variación de temperatura (sciencedirect.com/science/article/pii/S1385894722045284) ha demostrado que la exposición térmica e hidrotérmica puede reducir la capacidad a largo plazo de la zeolita 13X. Los datos de envejecimiento en laboratorio no deben interpretarse directamente como una garantía de vida útil de la planta, pero el mecanismo explica por qué un lecho húmedo sobrecalentado puede no recuperarse después de corregir el programa de regeneración.
Analice el perfil de temperatura en lugar de solo la lectura máxima. Pueden formarse puntos calientes localizados cuando se regenera material contaminado o cuando la distribución del flujo es deficiente. Una rampa controlada, una purga adecuada y una refrigeración completa protegen tanto la capacidad como el estado mecánico.
Nunca eleve la temperatura de regeneración más allá del procedimiento operativo aprobado para intentar eliminar la contaminación. Los hidrocarburos o el aceite dentro de un adsorbente caliente pueden generar una reacción exotérmica peligrosa.
El petróleo y los contaminantes pesados bloquean los microporos.
El agua y el CO₂ normalmente se pueden eliminar mediante un ciclo adecuado. El aceite del compresor, los hidrocarburos pesados, el glicol, los residuos de aminas y algunos contaminantes del proceso son mucho más difíciles de desorber.
El aerosol de aceite puede recubrir la superficie externa y penetrar en los poros de transporte más grandes. Los compuestos orgánicos pesados pueden permanecer después de una regeneración normal o descomponerse durante el calentamiento. Ambos factores reducen el acceso a los sitios de adsorción internos.
El polvo, el óxido y los fragmentos de desecante causan un problema diferente. Si bien no envenenan el cristal de zeolita, pueden obstruir el flujo, tapar las rejillas de soporte y favorecer la formación de canales.
Las condiciones de funcionamiento pueden imitar el adsorbente agotado.
La adsorción es sensible a la temperatura y a la presión parcial. Una temperatura de entrada más alta suele disminuir la carga de equilibrio. Una mayor cantidad de agua o CO₂ que ingresa al recipiente consume la capacidad de trabajo más rápidamente. Ciclos más cortos, un mayor caudal y una ecualización de presión incompleta pueden producir el mismo síntoma.
Antes de solicitar un reemplazo, verifique si hay cambios en:
- Rendimiento de la descarga del compresor y del posenfriador;
- funcionamiento del separador y del drenaje;
- composición del alimento y humedad estacional;
- presión y flujo de adsorción;
- Sincronización, fugas y ecualización de válvulas;
- Fuente y calidad del gas de regeneración; y
- Temperatura del gas refrigerante.
Un analizador ubicado aguas abajo también puede mostrar una aparente fuga debido a la humedad en la línea de muestreo, fugas en la válvula o desviaciones en la calibración. Confirme la medición antes de descartar el lecho.
Los lectores que trabajan específicamente con prepurificadores de separación de aire también pueden revisar Tamaño de las perlas de tamiz molecular 13X y capacidad de CO₂El tamaño de las partículas, la velocidad de transferencia de masa y la caída de presión deben evaluarse conjuntamente.
Los daños en la cama reducen la capacidad útil.
Un lecho puede contener material químicamente activo y aun así tener un rendimiento deficiente porque el gas ya no entra en contacto con él de manera uniforme.
Los cambios bruscos de presión, la velocidad excesiva del gas, una sujeción deficiente, una carga inadecuada o daños internos pueden desplazar y erosionar las partículas. Las partículas finas se acumulan en los huecos, aumentando la caída de presión. La compactación local crea zonas de alta resistencia, mientras que los huecos y las áreas asentadas crean vías de derivación.
| Evidencia de cama | Problema probable | Implicación de reemplazo |
|---|---|---|
| Aumento de la presión diferencial normalizada | Multas, residuos o restricciones de pantalla | Puede ser necesaria una inspección física y su reemplazo. |
| Avanzar más temprano con ΔP normal | Regeneración incompleta, mayor carga de alimentación o envejecimiento químico. | Corrija el ciclo y verifique la alimentación antes de reemplazar. |
| Frente de temperatura desigual de la cama | Canalización, mala distribución o contaminación localizada | Inspeccione el estado de carga y los componentes internos. |
| Polvo aguas abajo del buque | Desgaste o daños en la pantalla | Verificar la integridad y contención de las partículas. |
| El nivel de la cama ha bajado | Asentamiento, rotura o pérdida de material | Confirmar el volumen restante y la condición de carga. |
El adsorbente perdido en forma de partículas finas no se puede recuperar mediante regeneración. Si el daño se produjo en la rejilla de soporte o en el distribuidor de gas, repárelo antes de cargar material nuevo.
Cómo especificar un reemplazo para el tamiz molecular 13X
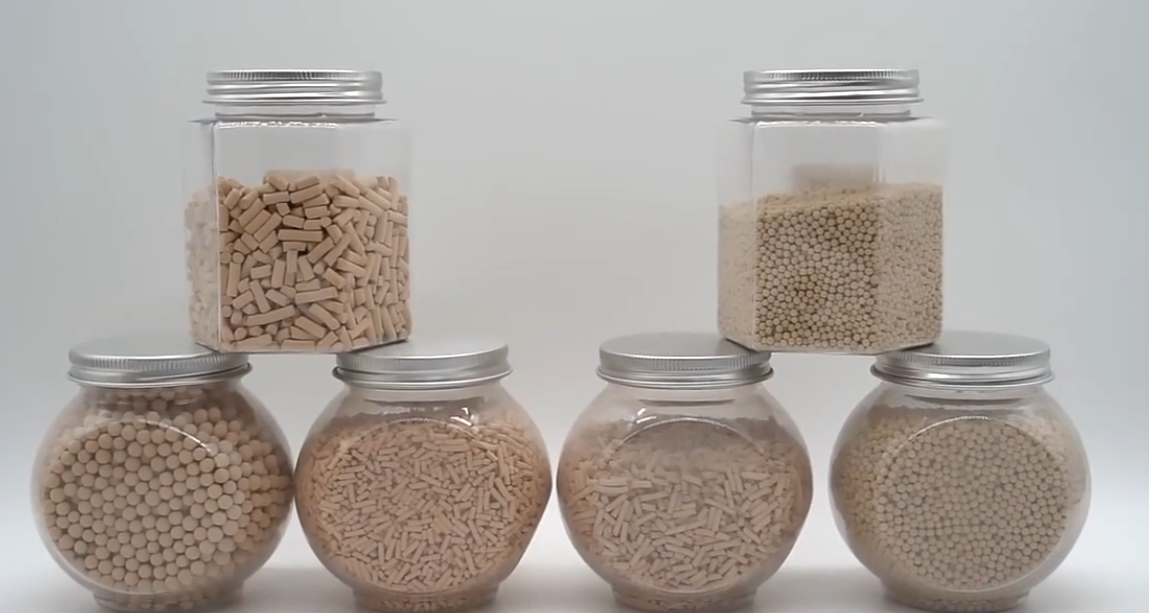
Suministros HONREL Tamiz molecular 13X En forma de perlas esféricas, extrudados cilíndricos y polvo. Los productos moldeados están disponibles en diversos rangos de tamaño de partícula para su carga directa en recipientes de adsorción industriales.
Al comparar proveedores de tamices molecularesUn nombre de producto por sí solo no es suficiente. Para obtener un presupuesto de reemplazo útil, envíe:
| Información | Por qué es importante |
|---|---|
| Grado actual, TDS y último COA | Establece la referencia de rendimiento |
| Tamaño de la perla o extruido | Afecta a la transferencia de masa, la caída de presión y la densidad de carga. |
| Dimensiones del recipiente y volumen útil del lecho | Admite el cálculo de cantidades |
| Peso de carga anterior y altura final de la cama | Comprueba la densidad aparente real cargada |
| Contaminantes objetivo y composición del pienso | Identifica la capacidad de adsorción |
| Caudal, presión y temperatura de entrada | Define la gravedad operativa |
| Especificación de salida requerida | Confirma el objetivo de purificación |
| Ciclo de adsorción y regeneración | Muestra cómo se utiliza y se restaura la capacidad de trabajo. |
| Tendencia actual de ΔP y ruptura | Ayuda a separar los problemas mecánicos de los de capacidad. |
| Problemas conocidos de aceite, agua o procesos. | Identifica el riesgo de contaminación |
| Cantidad requerida, destino y fecha de entrega | Apoya el plan de cotización y suministro. |
No copie el peso del pedido anterior sin comprobar la densidad aparente y la forma de las partículas del nuevo producto. El mismo volumen del recipiente puede requerir una masa de carga diferente.
HONREL puede comparar la especificación existente con sus grados 13X disponibles antes de cotizar. Para casos de uso más amplios, consulte Las 6 principales aplicaciones del tamiz molecular 13XLos compradores que comparen la documentación, las formas de partículas y las opciones de suministro también pueden consultar la información de HONREL. Página del fabricante de tamices moleculares 13X o navegar por el Gama de materias primas para catalizadores.
Si la regeneración ya no restablece la calidad de salida requerida, Contactar con HONREL con la hoja de datos del producto actual, el volumen de la cama, el peso de carga y el historial de funcionamiento. Esto permite al equipo recomendar un producto compatible. Desecante de tamiz molecular 13X en lugar de citar una calificación genérica.