유리질 연삭 휠용 분홍색 용융 알루미나 입자 선별

유리질 연삭 휠의 경우, 재료 제거에는 F36~F60, 일반 정밀 연삭에는 F60~F100, 더욱 정밀한 형상 및 표면 마감에는 F100~F150, 그리고 낮은 표면 조도가 우선시될 때는 F180~F220을 사용하는 것이 좋습니다. 이는 시작 범위일 뿐, 고정된 휠 공식은 아닙니다.
적절한 분홍색 용융 알루미나 입자 크기는 접촉 면적, 공작물 재질, 이송 속도, 휠 속도, 결합 등급, 구조 및 드레싱 방법에 따라 달라집니다. 이러한 요소를 무시하고 F60에서 F80으로 변경하면 절삭 압력은 줄어들지만 연소, 적재 또는 휠의 조기 마모 문제는 해결되지 않을 수 있습니다.
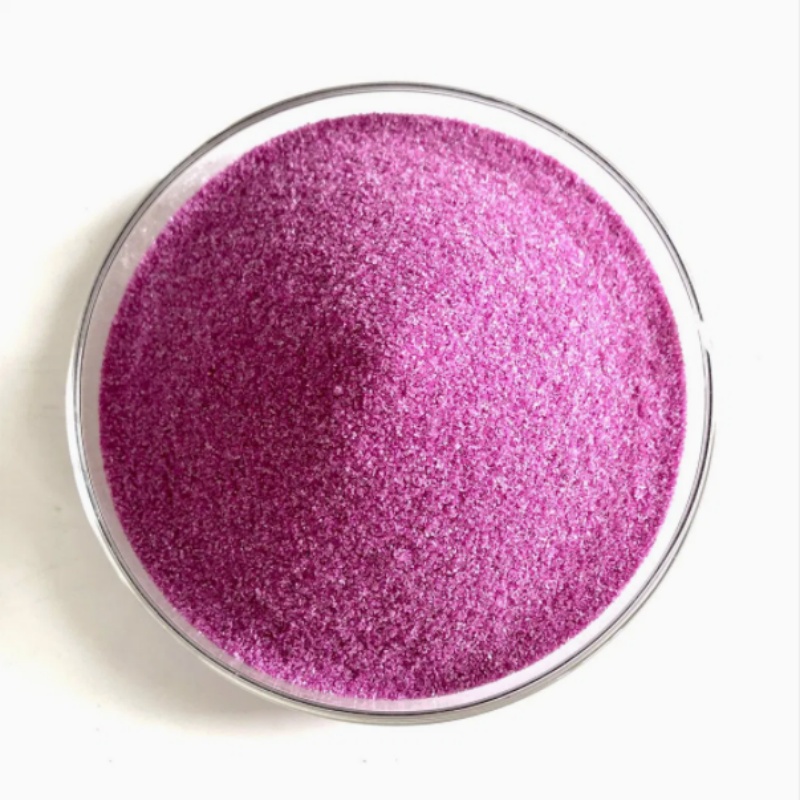
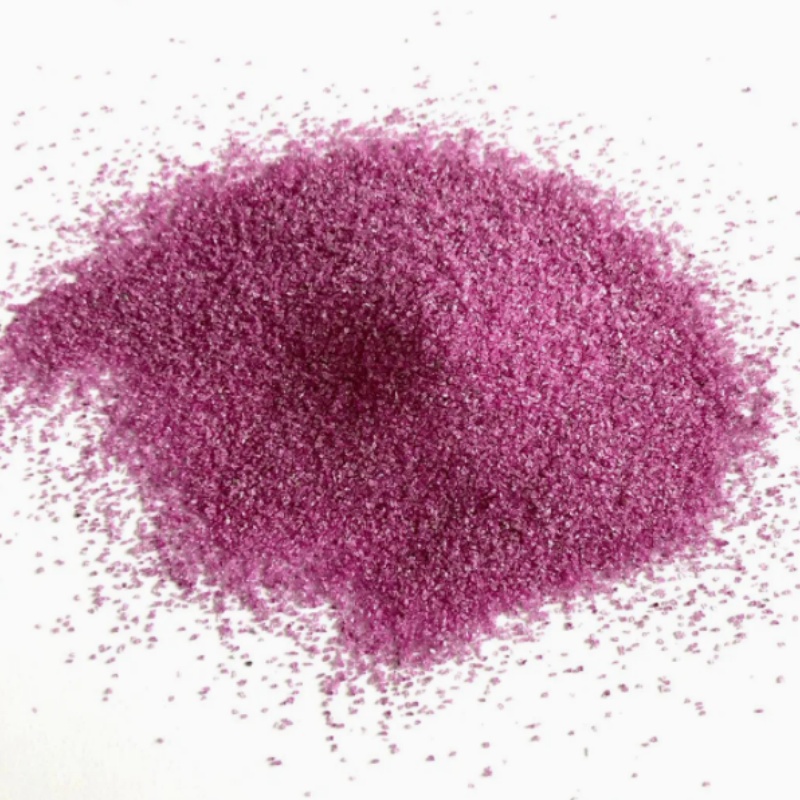
분홍색 용융 알루미나는 크롬 코런덤, 분홍색 코런덤, 분홍색 산화알루미늄 등으로도 판매됩니다. PA 연마 입자HONREL은 공급합니다. 크롬 커런덤 FEPA F-그릿은 결합 연마재 생산에 사용됩니다.
목차
입자 크기 범위를 시작점으로 활용하세요.
| FEPA F-그릿 | 실질적인 시작 업무 | 주요 절충점 | 휠 테스트에서 확인하십시오. |
|---|---|---|---|
| F16–F30 | 높은 연삭 압력 하에서 대량의 재료 제거 | 제거율은 높지만 스크래치 패턴이 거칠다. | 곡물 유지력, 진동 및 휠 강도 |
| F36–F60 | 거친 연삭 및 중간 연삭 | 절삭 속도와 마감의 균형을 맞춥니다. | 전력 소모량, 연소 및 드레싱 간격 |
| F60–F100 | 공구, 원통 및 일반 정밀 연삭 | 더 많은 절삭점과 더 나은 마무리 | 로딩, 폼 유지 및 사이클 시간 |
| F100–F150 | 정밀 연삭 및 프로파일 작업 | 스크래치 깊이는 얕지만 칩 제거 효율은 떨어집니다. | 표면 마감, 열 및 모서리 유지력 |
| F180–F220 | 미세한 재료 제거를 통한 정밀 마무리 | 표면은 더 매끄럽지만 적재 위험은 더 높습니다. | 드레싱 빈도 및 냉각수 접근 |
| F230–F320 | 특수 미세 연마 휠 | 재료 제거가 제한되어 매우 정교한 마감 처리가 되었습니다. | 미세입자 표준, 분산 및 소성 일관성 |
FEPA는 사용합니다 결합 연마재에 대한 F-그릿 명칭F4~F220은 거시립자이고, F230 이하 입자는 다른 품질 관리 방식을 적용한 미시립자입니다. "80 메쉬", "P80", "F80"을 서로 바꿔 쓸 수 있는 것처럼 표기하지 마십시오.
이 표를 사용하여 간략한 시험 목록을 선정해야 합니다. 최종 승인은 연삭 및 휠 생산 테스트를 통해 이루어져야 합니다.
연락처 영역이 올바른 선택을 바꿀 수 있습니다
미세한 연삭 접촉면은 각각의 활성 입자에 더 큰 힘을 가합니다. 입자가 고울수록 그 힘이 더 많은 절삭점에 분산되어 더욱 정밀한 형상을 구현할 수 있습니다. 이는 내부 연삭, 공구 연삭 및 좁은 접촉면 연삭에서 특히 중요합니다.
접촉면적이 넓을수록 하중이 더 많은 입자에 분산됩니다. 입자가 거칠수록 칩이 발생할 공간이 많아지고 각 입자에 작용하는 힘이 증가하여 마찰 대신 절삭이 이루어지도록 도와줍니다. 따라서 표면 가공이나 크리프 피드 가공에는 요구되는 표면 조도만으로 판단할 수 있는 것보다 더 거칠거나 입자 간격이 넓은 연마재가 필요할 수 있습니다.
이러한 이유로 가공물의 경도만으로는 연마재를 선택하기에 충분하지 않습니다. 경화 공구강, 고속도강, 합금강 모두 분홍색 용융 알루미나를 사용할 수 있지만, 적합한 F-그릿은 접촉 길이, 가공 여유, 냉각수 및 기계 강성에 따라 달라집니다.
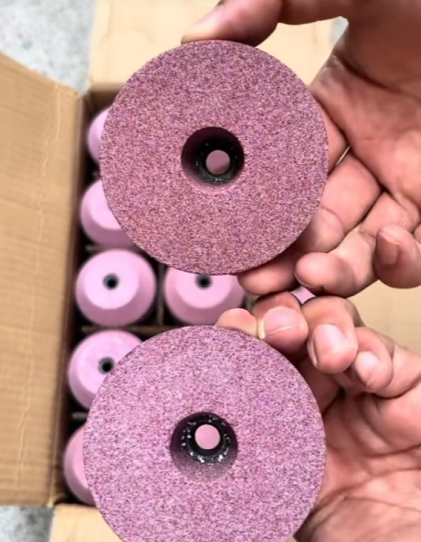
연마재 교체 전에 연마 소음 문제를 해결하세요.
| 연삭 문제 | 모래 등의 이물질이 원인일 가능성 있음 | PA 등급을 변경하기 전에 확인하세요. |
|---|---|---|
| 가공물의 소성 또는 유약 처리 | 연마재가 너무 미세하여 재료 제거 및 접촉 면적에 적합하지 않습니다. | 휠 등급, 구조, 드레싱 및 냉각수 공급 |
| 휠 로딩 | 칩 공간 부족 또는 미세 재료 과다 | 공작물의 연성, 다공성 및 드레싱 상태 |
| 깊고 불규칙적인 긁힘 | 크기가 너무 큰 곡물 또는 이물질의 거친 입자 | FEPA 등급 분류, 체 검사 및 취급 청결도 |
| 마감이 너무 거칠어요 | 곡물이 너무 거칠 수도 있습니다. | 드레싱 납, 진동 및 잔류 조대 입자 |
| 바퀴가 너무 빨리 형태를 잃습니다. | 곡물이나 결합재가 너무 일찍 방출됩니다. | 결합 등급, 소성 결과 및 분쇄 압력 |
| 드레싱 후 절삭 속도가 감소합니다. | 곡물이 새롭게 변하는 대신 윤기를 잃게 된다 | 크롬 등급, 결합 유지력 및 드레싱 매개변수 |
더 고운 사포를 선택하면 표면 마감이 개선될 수 있지만 마찰과 열 발생이 증가할 수 있습니다. 더 거친 사포를 선택하면 마모를 줄일 수 있지만 규격에 맞지 않는 입자 분포나 부적절한 유리질 결합을 교정할 수는 없습니다.
"핑크 용융 알루미나 F60"보다 더 구체적인 사양을 명시하십시오.
유용한 구매 명세서에는 다음 사항이 포함되어야 합니다.
| 구매 상품 | 무엇을 말해야 할까요? |
|---|---|
| 재료 | 유리질 결합 연마재용 분홍색 용융 알루미나 또는 크롬 코런덤 |
| 모래 | FEPA F-그릿 및 해당 매크로그릿 또는 마이크로그릿 표준 |
| 화학 | 요구되는 Cr₂O₃ 등급, 최소 Al₂O₃ 및 불순물 허용 한도 |
| 입자 분포 | 적용 가능한 FEPA 제한 사항 및 추가 초과 크기 규제 |
| 부피 밀도 | 정확한 입자 크기에 대한 목표 또는 허용 범위 |
| 청결 | 자성 물질 및 이물질 요구 사항 |
| 배치 증거 | 로트별 COA 및 추적 가능한 샘플 |
| 임상시험 정보 | 휠 유형, 접합 시스템, 소성 온도 범위 및 최종 용도 |
연마재의 입자 크기를 색상만으로 판단하여 승인하지 마십시오. 분홍색, 장미색, 루비색이라는 설명은 Cr₂O₃ 함량이나 입자 분포를 나타내는 것이 아닙니다.
HONREL의 기사 크롬 코런덤 공급업체 변경 휠 공식을 즉시 변경하지 않고 기존 재료와 일치시키는 방법을 설명합니다.
HONREL에 PA Grit Match를 요청하세요.
HONREL은 자사 제품에 분홍색 용융 알루미나를 공급합니다. 연마재 및 내화재 범위. 표준 크롬 코런덤 연마재 크기는 F16~F320입니다.
유용한 추천을 받으시려면 다음을 보내주세요:
- 현재 PA 등급 또는 COA;
- FEPA F-grit 필수;
- 유리질 휠 유형 및 연삭 작업;
- 공작물 재료;
- 현재 문제 또는 목표 결과;
- 시험 수량, 일반 수량 및 목적지.
HONREL은 견적을 내기 전에 고객의 현재 사양과 사용 가능한 크롬 코런덤 등급 및 입자 크기를 비교할 수 있습니다.
HONREL에 문의하세요 유리질 연삭 휠 생산을 위한 샘플 또는 사양 일치를 요청합니다.